


Nachricht
Heim / Nachricht / Branchennachrichten / Designrichtlinien für Rotationsformen: Wichtige Regeln für OEM-Ingenieure und Käufer
Ein Ingenieur brachte uns kürzlich einen 1.000-Liter-Dosierbehälter, der immer wieder an der unteren Ecke riss. Das CAD-Modell hatte einen Innenradius von 2 mm, keine Formschräge an der Seitenwand und eine perfekt flache Basis. Jedes dieser drei Details führte zum Scheitern des Teils. Rotationsformen ist in vielerlei Hinsicht ein toleranter Prozess, aber es ist kein toleranter Prozess für scharfe Übergänge, vertikale Wände ohne Konizität oder große, nicht unterstützte Flächen.
Mit den folgenden Regeln können wir diese Probleme erkennen, bevor sie zu Werkzeugkosten führen. Sie stammen aus jahrelanger Erfahrung im Bau von Rotationsformwerkzeugen und der Produktion von PE-Tanks, Gerätegehäusen und kundenspezifischen OEM-Teilen.
Beim Rotationsformen entstehen einwandige Hohlteile. Anders als beim Spritzgießen wird die Wandstärke durch die Menge des in die Form geladenen Kunststoffpulvers und durch den Rotationszyklus bestimmt, nicht durch die Geometrie des Formhohlraums. Aus diesem Grund ist es schwierig, ein Teil herzustellen, das dicke und dünne Abschnitte mischt: Der Kunststoff in einem dicken Bereich hat nach dem Schmelzen des Pulvers keine Möglichkeit, in einen dünnen Bereich zu fließen.
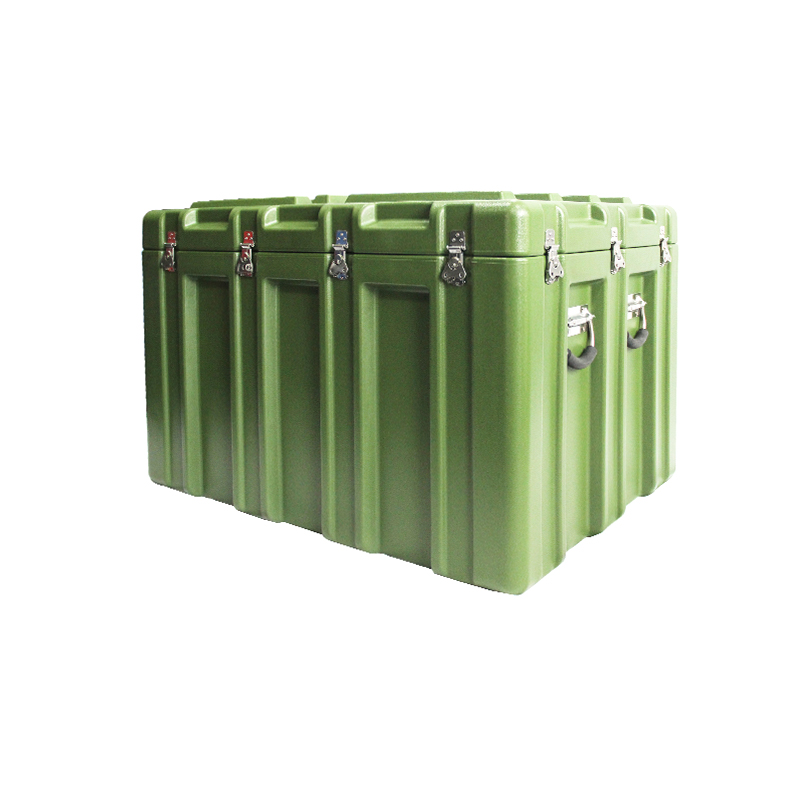
 Rotationsgeformtes Gerätegehäuse aus LLDPE zum Schutz interner Komponenten Diese nahtlose rotationsgeformte Hülle schützt Präzisionskomponenten vor Staub, Feuchtigkeit und Stößen. Sein LLDPE-Material bietet chemische Beständigkeit und UV-Stabilität und ist somit für raue Industrieumgebungen geeignet. Produkt anzeigen →
Bei Teilen aus Polyethylen ist eine gleichmäßige Wandung ein sinnvoller Ausgangspunkt. Kleine Gehäuse mit bis zu 300 mm Durchmesser haben oft eine Dicke von 3 bis 5 mm. Mittelgroße Teile wie 1.000-Liter-Tanks oder Gerätegehäuse benötigen etwa 5 bis 8 mm. Große Lagertanks über 2.000 mm verwenden typischerweise 8 bis 12 mm, um hydrostatischer Belastung und Handhabungsbelastungen standzuhalten.
| Gesamtgröße des Teils | Empfohlene Wandstärke | Typische Produktionstoleranz |
|---|---|---|
| Unter 300 mm | 3 bis 5 mm | /- 1,5 mm |
| 300 bis 1000 mm | 5 bis 6 mm | /- 2 mm |
| 1000 bis 2000 mm | 6 bis 8 mm | /- 2,5 mm |
| Über 2000 mm | 8 bis 12 mm | /- 3 mm |
Wichtiger als der absolute Wert ist die gleichmäßige Wandstärke. Eine 6-mm-Wand mit einem lokalen 12-mm-Boden sinkt, und die Bossenbasis kann einen inneren Hohlraum einschließen. Wenn das Design eine lokale Verdickung erfordert, planen Sie stattdessen eine sekundäre Verstärkung ein.
Formschräge ist der Winkel, den Sie vertikalen Flächen hinzufügen, damit sich das Teil aus der Form löst. Da ein rotationsgeformtes Teil noch warm vom Werkzeug abgezogen wird und Polyethylen beim Abkühlen auf das Werkzeug schrumpft, zieht, klebt oder verformt sich eine Wand ohne Zugluft. Die von uns empfohlene Mindestschräge für eine glatte Polyethylenoberfläche beträgt 1 Grad pro Seite. Für eine strukturierte Oberfläche auf 2 oder 3 Grad erhöhen.
| Oberflächenzustand | Mindesttiefgang pro Seite |
|---|---|
| Glatte Außenfläche | 1 Grad |
| Glatte Innenfläche | 0,5 Grad |
| Strukturierte oder lackierte Oberfläche | 2 bis 3 Grad |
| Tiefe vertikale Wände über 500 mm | 2 Grad oder mehr |
Der praktische Effekt ist größer als die meisten Ingenieure erwarten. Ein Teil mit einer 500 mm tiefen Seitenwand und einer Schräge von 1 Grad verjüngt sich von oben nach unten um ca. 9 mm. Wenn der Entwurf eine exakt parallele Wand erfordert, ist das ein Warnsignal. Rotomolding ist kein Spritzguss; Das Halten einer vertikalen Wand ohne Verjüngung an einem tiefen Teil ist eine schwierige Werkzeugherausforderung.
Flache Wände sind die häufigste Ursache für Verformungen beim Rotationsformen. Ein großer Flachbildschirm verfügt über keine innere Stütze und die beim Abkühlen auftretende Schrumpfung führt dazu, dass das Teil ölt, sich verzieht oder sich verbiegt. Die bewährte Lösung ist eine Krone. Eine Balligkeit von ca. 0,4 mm pro 100 mm Plattenlänge sorgt für Stabilität der Schlagfläche. Bei einer 500 mm breiten ebenen Fläche bedeutet das etwa 2 mm Krümmung.
Wenn die Platte wirklich flach sein muss oder eine Last tragen muss, fügen Sie Stoßkanten hinzu. Ein Kiss-Off ist ein eingeformter Knopf oder Pfosten, der zwei gegenüberliegende Wände verbindet. Durch das Anbringen von Abschlüssen im Abstand von 150 bis 300 mm entsteht eine versteifte Doppelwand, ohne dass Rippen oder sekundäre Befestigungselemente erforderlich sind. Kiss-Offs erhöhen die Komplexität der Form, sind jedoch weitaus kostengünstiger als die Verstärkung eines verzogenen Teils nach dem Formen.
 5.000-Liter-PE-Lagertank mit Kegelboden und erhöhter Stabilität Dieser Tank mit Kegelboden wurde für die Flüssigkeitsspeicherung in der Wasseraufbereitung und der chemischen Industrie entwickelt und gewährleistet eine effiziente Entwässerung und strukturelle Integrität. Die glatte Krone widersteht hydrostatischem Druck, während LLDPE Korrosionsbeständigkeit bietet. Produkt anzeigen →
Große Behälter wie ein 5.000-Liter-Lagertank mit Kegelboden verfügen über einen konischen Boden zur Entwässerung und für zusätzliche Stabilität, während die Seitenwand eine glatte Krone trägt, um hydrostatischer Verformung zu widerstehen.
Scharfe Ecken sind der zweithäufigste Designfehler. Beim Rotationsformen erzeugt eine scharfe Innenecke eine Spannungskonzentration, und die Außenseite dieser Ecke neigt dazu, dünn herauszukommen, da das Pulver Schwierigkeiten hat, den engen Raum zu füllen. Der von uns akzeptierte Mindestaußenradius beträgt 3 mm, der Innenradius sollte mindestens das Doppelte der Wandstärke betragen. Bei einer Wandstärke von 6 mm ist ein Innenradius von 12 mm einzuplanen.
Der Eckenwinkel ist genauso wichtig wie der Radius. Polyethylenteile funktionieren am besten bei einem Winkel von 30 Grad oder mehr, größere Winkel sind jedoch noch sicherer. Wenn eine Anwendung einen schärferen Winkel erfordert, konstruieren Sie zum Ausgleich eine Wandverdickung oder eine verstärkte Rippe.
Designer fordern oft eine scharfe Ecke, um Platz zu sparen. Beim Rotationsformen spart eine scharfe Ecke selten Platz. Es kostet Werkzeugzeit, riskiert dünne Wände und erzeugt einen optisch rauen Radius. Die effiziente Lösung ist normalerweise ein großzügiger Radius plus eine Rippe mit niedrigem Profil.
Beim Rotomolding wird das Pulver in einer rotierenden Form taumeln und schmelzen. Das Pulver kann nicht wie geschmolzener Kunststoff in einer Spritzgussform durch enge Spalten fließen. Als allgemeine Regel gilt, dass der Abstand zwischen zwei beliebigen Wänden oder zwischen einer Wand und einer Rippe mindestens das Fünffache der Nennwanddicke betragen muss. Bei einer 6 mm dicken Wand bedeutet das einen Mindestspalt von ca. 30 mm.
Wenn der Spalt kleiner ist, kann Pulver die Öffnung überbrücken, bevor es schmilzt, und das Ergebnis ist ein verschmolzenes Netz, das die Konstruktionsabsicht zunichte macht. Diese Regel gilt für Abschlüsse, eingeformte Rippen, Montagevorsprünge und jede interne Geometrie. Die erste Prüfung, die wir durchführen, ist die 5x-Regel.
Schwierig sind Hinterschnitte, da das Teil aus der Form gezogen werden muss. Kleinere Hinterschneidungen können mit Silikon oder flexiblen Formteilen bearbeitet werden, sie erhöhen jedoch die Kosten und bedeuten in der Regel einen langsameren Zyklus. Vermeiden Sie bei großen starren Teilen vollständig Hinterschnitte.
Gewindeeinsätze, Füllstandsschalter und Anschlussvorsprünge können eingegossen werden. Sie werden in die Form eingelegt, bevor das Pulver eingefüllt wird, und bleiben in ihrer Position, während sich das Teil dreht. Ein Metalleinsatz für ein PE-Teil muss eine Rändelung oder Nut haben, damit er im Kunststoff einrastet. Halten Sie die Einbauorte von angrenzenden Wänden fern; Andernfalls kann die 5x-Trennungsregel nicht mehr eingehalten werden.
 Rotationsgeformter LLDPE-Kraftstofftank für sichere Flüssigkeitslagerung Dieser Kraftstofftank verwendet LLDPE für Chemikalien- und Schlagfestigkeit und eignet sich zur Lagerung von Kraftstoffen und anderen Flüssigkeiten. Seine nahtlose Konstruktion verhindert Leckagen und das leichte Design ermöglicht eine einfache Installation in mobilen oder festen Anwendungen. Produkt anzeigen →
Trennfugen sollten auf einer sauberen Kante liegen. Wenn die Trennlinie eine strukturierte Oberfläche kreuzt, stimmt die Textur an der Trennstelle nicht überein. Bei Produkten, die einheitlich aussehen müssen, planen Sie die Teilung des Werkzeugs an einem natürlichen Merkmal wie einem Rand oder einer geformten Rille.
LLDPE ist das Standardmaterial für die meisten Rotationsformprojekte, und das aus gutem Grund. Es verfügt über eine hervorragende Schlagzähigkeit, eine gute chemische Beständigkeit und verträgt den langsamen Rotationszyklus ohne Qualitätsverlust. Wenn ein Teil im Freien verwendet wird, ist ein UV-Stabilisator unerlässlich. Schwarz ist die effektivste Farbe, aber ein UV-Paket in anderen Farben eignet sich für viele Anwendungen gut.
Für Korrosionsbeständigkeit in Meeres- oder chemischen Umgebungen ist ein LLDPE-Teil mit UV-Stabilisierung eine zuverlässige Wahl. Wir haben praktische Informationen zu veröffentlicht Korrosionsbeständigkeit der schwimmenden LLDPE-Plattform für diejenigen, die eine große Installation in Betracht ziehen.
Auch die Betriebstemperatur ist wichtig. Standardteile aus Polyethylen sind in der Regel für den Dauereinsatz zwischen 60 und 80 Grad Celsius ausgelegt. Oberhalb dieses Bereichs ist möglicherweise Polypropylen oder Nylon erforderlich, was sowohl die Anforderungen an die Formschräge als auch die Werkzeugkosten verändert. Auch die chemische Einwirkung von Säuren, Lösungsmitteln oder Meerwasser beeinflusst die Materialwahl.
Die Werkzeugausstattung ist der größte Einzelkostenfaktor bei einem Rotationsformprojekt. Formen bestehen typischerweise aus Aluminiumguss für Produktionsmengen oder aus CNC-bearbeitetem Aluminium für Prototypen. Je komplexer die Teilegeometrie ist, desto höher sind die Werkzeugkosten.
Anschnitte, Hinterschnitte und eingeformte Einsätze erhöhen alle die Werkzeugkosten. Jede von Ihnen hinzugefügte Funktion muss im Formenlayout durchdacht sein. Der beste Ansatz für ein OEM-Teil besteht darin, ein 3D-CAD-Modell mit klaren Angaben zur Nennwandstärke, Formschräge und Trennlinie zu senden. Selbst eine einfache Skizze mit diesen drei Elementen wird das Werkzeuggespräch weitaus produktiver machen.
Die häufigsten Designfehler sind leicht zu erkennen, wenn Sie wissen, worauf Sie achten müssen:
Wenn eine Zeichnung diese Probleme aufweist, ist es am besten, sie frühzeitig zu beheben. Eine kleine Änderung am CAD-Modell kann Tausende von Werkzeugnacharbeiten und monatelange Produktionsprobleme einsparen.
Wenn Sie ein kundenspezifisches OEM-Projekt evaluieren, ist das Unternehmen, das hinter den Werkzeugen steht, von Bedeutung. Bei Cixi Junyi Plastic Industry entwerfen und bauen wir rotationsgeformte Teile von der Formphase bis zur fertigen Produktion. Unabhängig davon, ob Sie Standardtanks kaufen oder ein kundenspezifisches Gehäuse in Auftrag geben, gelten die gleichen Konstruktionsprinzipien. Sie können mehr über uns lesen OEM-Entwicklungs- und Verarbeitungsdienstleistungen um zu verstehen, wie wir Zeichnungsprüfung, Werkzeugbau und Produktion handhaben.

 Dorf Wuyuqiao, Stadt Henghe, Stadt Cixi, Provinz Zhejiang
 +86-15257871220
 [email protected]
